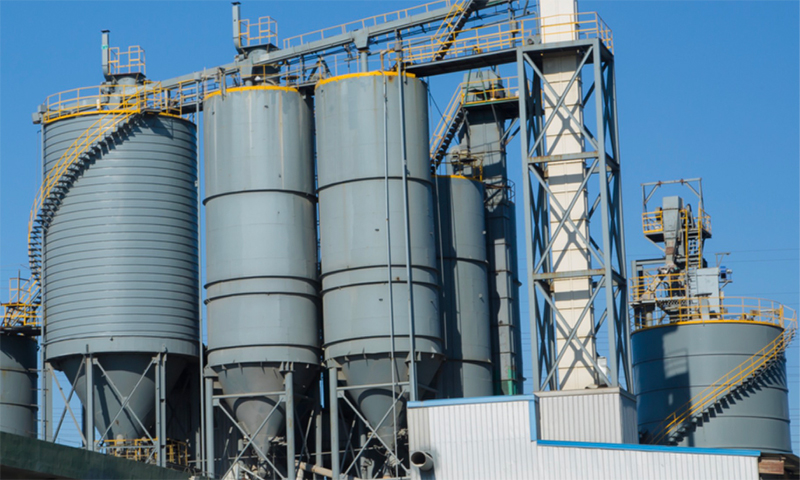


Definere hvordan en virkelig helautomatisert AAC-fabrikk ser ut
Etterspørselen etter autoklaverte luftbetongblokker av høy kvalitet fortsetter å øke på tvers av bolig-, kommersielle og infrastrukturprosjekter over hele verden. Samtidig fortsetter lønnskostnadene å stige i mange produksjonsregioner, og dyktige operatører for tungt prosessutstyr er vanskeligere å rekruttere og beholde. Sammen har disse påvirkningene gjort full automatisering fra luksus til et praktisk krav for alle som planlegger et nytt anlegg.
Likevel oppdager mange kjøpere etter idriftsettelse at deres såkalte automatiske linje fortsatt er avhengig av et stort mannskap for å flytte grønne kaker, justere skjæreparametere og laste autoklavebiler. Gapet mellom en semi-automatisert installasjon og en ekte smart fabrikk er stort, og det finnes vanligvis i detaljene i kontrolllogikken, håndteringsutstyr og vedlikeholdsverktøy.
En genuint smart AAC blokk produksjonslinje inkluderer vanligvis et distribuert kontrollsystem som koordinerer batching, støping, kutting, herding og stabling fra én skjerm. Den inkluderer også automatisert grønn kakeoverføring, uovervåket skjæresekvenser, autoklaveprogrammer som kjører uten manuell intervensjon, og fjerndiagnostikk som lar ingeniører løse feil uten å reise til stedet.
Det første trinnet i utvalget er ikke å sammenligne priser. Det er å definere intelligensnivået fabrikken din må nå, fordi annenhver beslutning kommer fra det målet.
Syv kritiske faktorer som bestemmer langsiktig verdi
Investeringsbeslutninger i denne utstyrskategorien er best organisert etter deres innvirkning på avkastningen. De syv faktorene nedenfor beveger seg fra rå input til output, og hver enkelt kan enten beskytte eller erodere marginen din for det neste tiåret.
- Råvaretilpasning og blandingsdesign
- Kuttepresisjon og kuttemetode
- Autoklav energieffektivitet og sikkerhetslåser
- Kontrollsystemintelligens og fjernbetjening
- Kapasitetsplanlegging og modulær utvidbarhet
- Skjult kostnadsstruktur og totale eierkostnader
- Leverandørservicedybde og velprøvde regionale referanser
Faktor 1: Tilpass linjen til råvarene dine
Hvorfor råmateriale bestemmer utstyrsspesifikasjonen
Flyveaske, sand og avgangsmasser oppfører seg forskjellig i kulemøllen, doseringssystemet og støpestadiet. Flyveaske krever ofte en annen malefinhet og slurrytetthet enn kvartssand, og avgangsmasser kan ha variabel fuktighet og partikkelfordeling som krever mer robust fôringsutstyr. En linje designet for ett materiale kan slite dårlig med et annet.
For en flyaske AAC blokk produksjonslinje , bør proporsjonssystemet holde målingsnøyaktigheten innenfor ca. 0,5 prosent for hver ingrediens. Alt som er løsere forårsaker tetthetsdrift på tvers av partier, noe som blir synlig i trykkstyrkevariasjoner og i frekvensen av avviste blokker.
Å velge utstyr før du tester dine faktiske råvarer er den vanligste og dyreste feilen. Ettermontering av slipe-, doserings- eller støpesystemer senere koster ofte mer enn den opprinnelige forskjellen i innkjøpspris.
Faktor to: Skjærepresisjon er skillelinjen
Kutting er der en smart fabrikk skiller seg fra en konvensjonell. Dimensjonsnøyaktighet avgjør hvor mange blokker som kan selges som førsteklasses produkt, og den avgjør også om anlegget kan gå over i tynnbedsprodukter med høyere verdi. En godt konstruert skjæredel kan nå en kvalifisert produktrate på 98 prosent eller høyere, mens en dårlig matchet kan falle godt under dette tallet og forbruke en uforholdsmessig andel arbeidskraft.
Sammenligning av skjæremetoder
| Kriterier | Omsetningsskjæring | Horisontal skjæring |
|---|---|---|
| Kutteorientering | Kaken roteres etter kutting | Kaken kuttes i sin opprinnelige posisjon |
| Overflatekvalitet | Bra for standardblokker | Glattere ansikter, egnet for tynnsengsprodukter |
| Automatiseringspassform | Voksen, bredt utplassert | Enklere integrasjon med robothåndtering |
| Typisk bruk | Mainstream blokkproduksjon | Høypresisjons- og spesialpaneler |
Posisjoneringsteknologi er like viktig som selve kuttemekanismen. Laserstyrt posisjonering kombinert med trådbasert skjæring reduserer dimensjonsavvik og begrenser avfall fra kakekantene. For et anlegg som har til hensikt å produsere ALC-paneler eller andre høyverdiprodukter, er denne kombinasjonen i praksis et krav snarere enn et alternativ.
Faktor tre: Autoklav energieffektivitet og sikkerhet
Herding er det mest energikrevende stadiet i prosessen, så autoklavsystemet fortjener nøye økonomisk gransking. Driftstrykk, karisolasjon og varmegjenvinning former alle energiregningen i årevis. Trykkklassifiseringer som 1,3 MPa versus 1,5 MPa endrer både herdeprofilen og utstyrskostnaden, og kjøpere bør matche vurderingen til produktmiksen og herdeoppskriften i stedet for å misligholde den høyeste spesifikasjonen.
Varmegjenvinning fortjener spesiell oppmerksomhet. Systemer som fanger opp kondensat og eksosvarme for forvarming av vann eller tørkematerialer kan senke drivstofforbruket meningsfullt over anleggets levetid. Be leverandørene vise anslått energibruk per kubikkmeter ferdig produkt, basert på en oppgitt herdeplan.
I et miljø med høy temperatur og høyt trykk er ikke sikkerhetslåser valgfritt tilbehør. De er grunnlinjen som beskytter mennesker, utstyr og produksjonsplanen.
- Trykk- og temperaturlåser som stopper syklusen automatisk ved unormale avlesninger
- Dørsikkerhetssensorer som hindrer åpning under trykk
- Redundante avlastnings- og overvåkingsenheter med logget alarmhistorikk
- Isolasjonsspesifikasjoner som begrenser overflatetemperatur og varmetap
Faktor fire: Kontrollsystemets intelligens
PLC versus DCS i et fullt anlegg
En programmerbar logikkkontroller håndterer individuelle maskiner godt, men et smart anlegg trenger en arkitektur på høyere nivå som koordinerer batching, støping, skjæring, autoklavering og lager i ett datamiljø. Et distribuert kontrollsystem sørger for denne koordineringen, sammen med resepthåndtering, produksjonsrapportering og alarmkonsolidering på tvers av alle stasjoner.
Den mest nyttige funksjonen for utenlandske operasjoner og for regioner med begrenset kvalifisert arbeidskraft er fjerndiagnostikk. Når en leverandør kan se direkte utstyrsstatus, lese alarmlogger og veilede lokale teknikere gjennom reparasjoner, reduseres nedetiden dramatisk. Noen leverandører tilbyr også digitale tvillingmodeller eller opplæringsmoduler for virtuell virkelighet, som lar vedlikeholdsteam øve på prosedyrer før de utfører dem på den virkelige maskinen.
Feil selvdiagnose
Utstyr flagger den defekte komponenten og foreslår korrigerende trinn.
Fjernoperasjoner
Ingeniører gjennomgår status og parametere uten å reise til nettstedet.
Digital tvillingopplæring
Vedlikeholdsteam øver prosedyrer på en virtuell modell først.
Produksjonsanalyse
Batchdata, energibruk og utbytte spores for kontinuerlig forbedring.
Faktor fem: Kapasitetsplanlegging og utvidelsesmuligheter
En vanlig felle er å kjøpe en linje som knapt oppfyller det opprinnelige produksjonsmålet. Markedsetterspørselen vokser vanligvis når en plante beviser sin produktkvalitet, og en linje uten plass til å utvide tvinger fram et dyrt andre prosjekt. En praktisk tilnærming er å velge en modulær layout som starter med en moderat kapasitet, for eksempel 50 000 kubikkmeter per år, mens man reserverer plass, verktøy og kontrollarkitektur for vekst mot 100 000 eller 200 000 kubikkmeter.
| Planleggingselement | Minimum forventning | Smart utvidelsestilnærming |
|---|---|---|
| Innledende utgang | Oppfyller første års salgsmål | Moderat start med tydelig oppgraderingsvei |
| Sidelayout | Passer til nåværende produksjonsområde | Reserverte soner for ytterligere støping og herding |
| Kontrollsystem | Kjører nåværende stasjoner | Skalerbar arkitektur med ledig kapasitet |
| Verktøy | Dekker dagens etterspørsel | Dimensjonert for andrefaseutvidelse |
Ser utover utstyrsprisen
Forstå totale eierkostnader
Utstyrstilbudet er kun en del av det økonomiske bildet. Energiforbruk, reservedeler, vedlikeholdsarbeid, nedetid og opplæring akkumuleres i løpet av anleggets levetid. Når man sammenligner AAC blokk produksjonslinje tilbud, avslører en total eierkostnadsvisning over fem til ti år vanligvis forskjeller som den opprinnelige prisen skjuler.
Spørsmål å stille hver leverandør
- Har leverandøren et reservedelslager i eller i nærheten av ditt målmarked, og hva er den garanterte responstiden?
- Kan leverandøren tilby en nøkkelferdig tjeneste som dekker anleggslayout, installasjon, igangkjøring og operatøropplæring?
- Finnes det referanseanlegg i din region som bruker lignende råvarer, med verifiserbare produksjonsdata?
- Minimerer den foreslåtte layouten logistikkavstanden, for eksempel en U-formet flyt som forkorter overføringsveier?
Referansebesøk er blant de mest pålitelige due diligence-trinnene som er tilgjengelige. Be om å se kjørende anlegg som deler ditt klima, råmateriale og målprodukt, og be om produksjonslogger i stedet for brosjyrepåstander.
Budsjettering med en realistisk prisklasse
Kjøpere som søker etter pris, vil forståelig nok ha en følelse av skala før de tar kontakt. Investeringsnivåene varierer mye med kapasitet, automatiseringsdybde og kutteteknologi. Modulære linjer med beskjeden kapasitet sitter generelt i den nedre enden av serien, mens store helautomatiske smartlinjer med avansert skjæring, digital kontroll og varmegjenvinning krever betydelig større budsjetter. Det endelige tallet avhenger av råvarens egenskaper, forholdene på stedet og automatiseringsnivået som er valgt, så et presist tilbud følger alltid en teknisk gjennomgang.
| Planteprofil | Typisk automatisering | Budsjettdriver |
|---|---|---|
| Modulær inngangslinje | Halvautomatisk støping og skjæring | Kapasitet og grunnleggende kontroller |
| Midtskala automatisert linje | Automatisk håndtering med DCS | Kuttepresisjon og autoklavstørrelse |
| Stor smart fabrikk | Helautomatisk med fjernbetjening | Digital styring, varmegjenvinning og layout |
Konklusjon: Velge en langsiktig partner
Velge rett AAC blokk produksjonslinje handler til syvende og sist om å velge en partner som vil støtte anlegget ditt i mange år. De beste avgjørelsene kommer fra å matche linjen til materialene dine, definere intelligensmålet ditt, planlegge for vekst og evaluere leverandørens servicekapasitet ved siden av maskineriet.
Be om en skreddersydd plan for fabrikken din
Del din råvaretype, mål for årlig kapasitet og foretrukket automatiseringsnivå. Til gjengjeld kan du motta et tilpasset fabrikkoppsett, en vurdering av egnethet for råvarer og et detaljert ROI-estimat basert på dine lokale forhold.
Ofte stilte spørsmål
Q1: Hvor mye råvaretesting bør jeg gjøre før jeg velger en linje?
Testing av minst ett representativt parti av hvert råmateriale anbefales sterkt. Resultatene viser slipekrav, fuktighetsadferd og forventet styrke, som sammen bestemmer riktig utstyrskonfigurasjon.
Q2: Er en helautomatisk linje alltid det beste valget?
Ikke nødvendigvis. Full automatisering gir størst fordel ved høyere volum og der arbeidskraft er knapp eller dyr. Mindre prosjekter kan oppnå bedre avkastning med en modulær semi-automatisk design som kan oppgraderes senere.
Q3: Hva bør jeg se etter i fjerndiagnostikk?
Se etter live statusovervåking, alarmhistorikk, sikker fjerntilgang og muligheten for teknikere til å veilede ansatte på stedet trinn for trinn. Treningsstøtte til lokallag er like viktig.
Q4: Hvor lang tid tar et typisk anlegg å sette i drift?
Tidslinjer avhenger av forberedelse av stedet, utstyrsomfang og bruksberedskap. En klar prosjektplan avtalt på forhånd, med definerte milepæler for installasjon, prøveproduksjon og operatøropplæring, hjelper til med å holde igangkjøringen på sporet.